产品概述
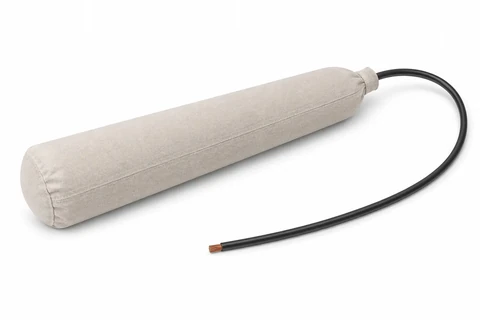
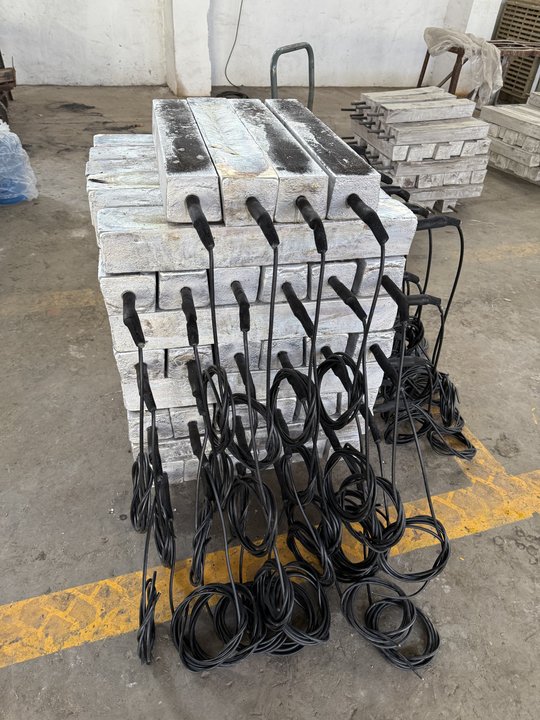
焊线镁阳极在工厂完成电缆与钢芯的连接(铝热焊或压接),接头用环氧树脂密封并加热缩保护,密封后做绝缘检查,避免现场接线质量不稳定。电缆截面常用 10 mm² 或 16 mm²,长度按订单,现场可直接接入测试桩或被保护结构。
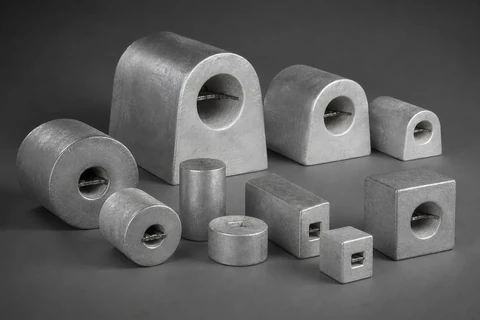
阳极本体为 GB/T 17731-2015 铸造梯形或 D 形镁阳极,牌号 AZ63B 或 M1C。焊线是供货配置,不改变本体的牌号和形状;与套装镁阳极相比,焊线阳极不含填包料,土壤中埋设需要填包料时可改选套装或现场另配。适用于埋地管道、储罐底板外侧和需要长电缆引出的阳极地床。
产品特点
- 铝热焊或压接,工厂完成接线
- 接头环氧密封并加热缩保护
- 电缆常用 10 mm²、16 mm²
- 接头密封后做绝缘检查
适用范围
- 埋地管道
- 储罐底板外侧
- 需要长电缆引出的阳极地床
结构与钢芯
- 电缆截面常用 10 mm²、16 mm²,长度按订单;接头密封后做绝缘检查。
规格参数
执行 GB/T 17731-2015《镁合金牺牲阳极》,常用牌号 AZ63B、M1C。
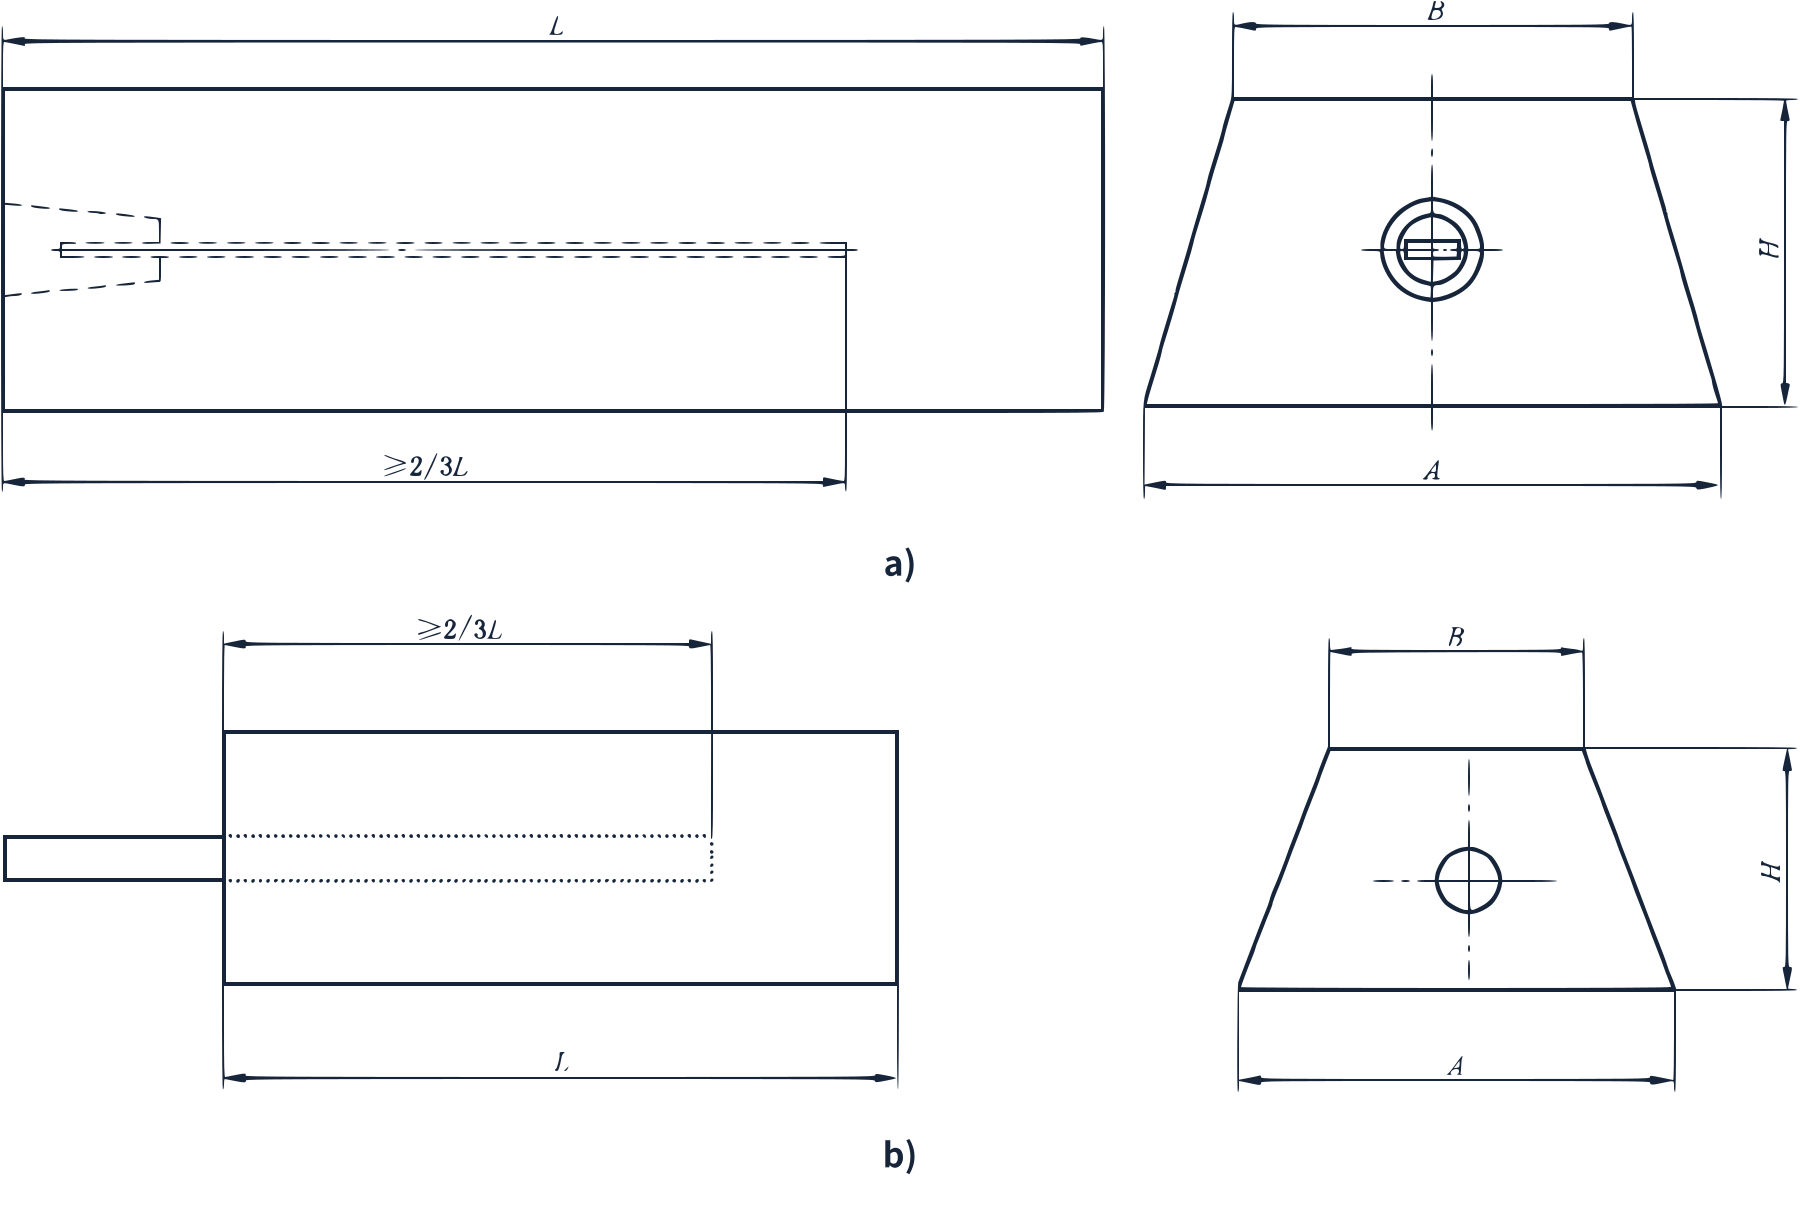
a) 钢芯埋入式;b) 钢芯引出式
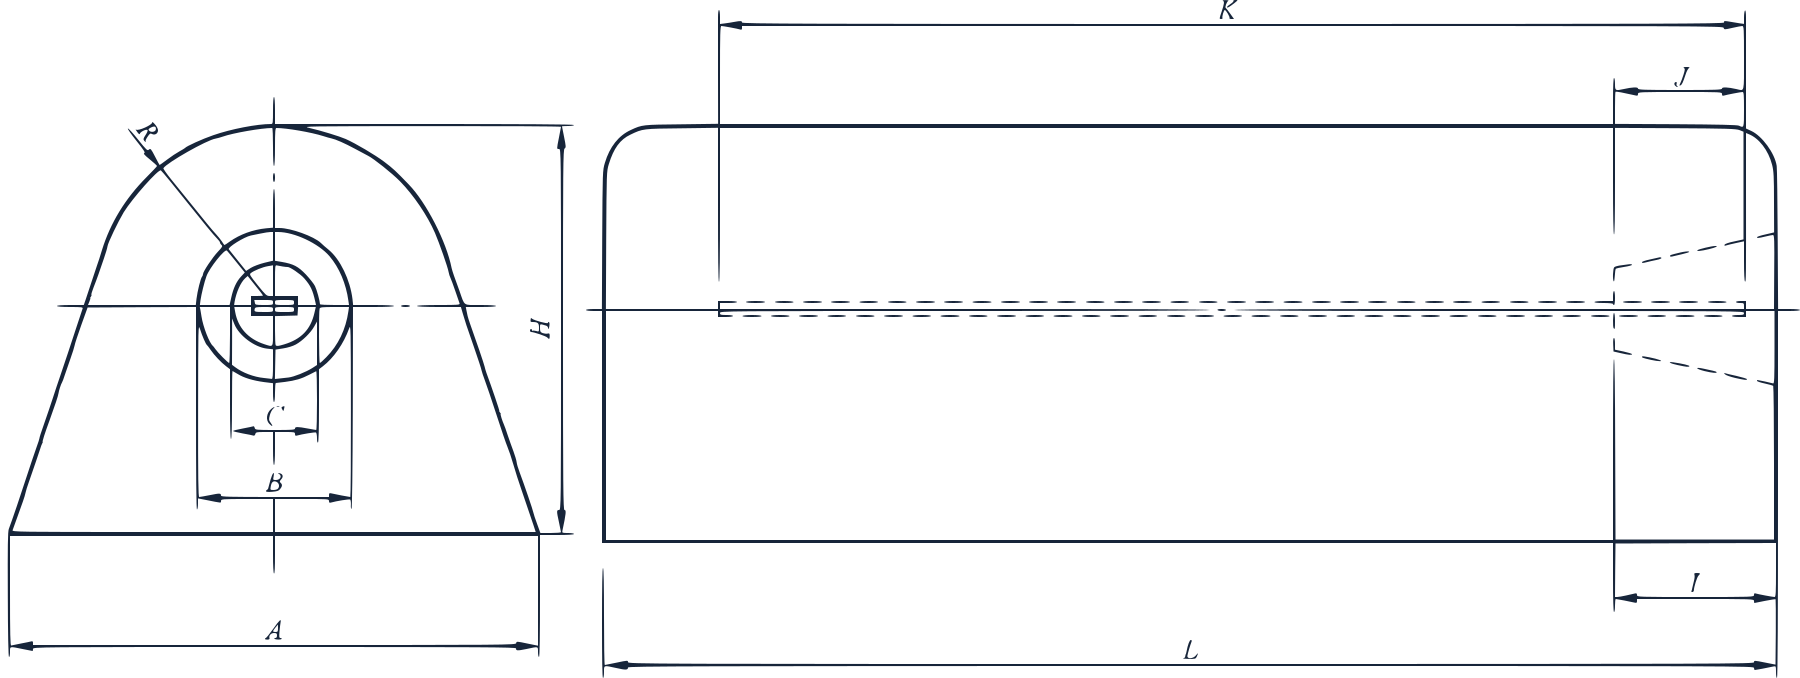
GB/T 17731-2015 表2 梯形镁阳极典型重量和外形尺寸
图 1 a) 型
| 重量 kg | A mm | B mm | H mm | L mm |
|---|---|---|---|---|
| 1.4 | 76.2 | — | 76.2 | 114.3 |
| 2.3 | 76.2 | — | 76.2 | 190.5 |
| 4.1 | 86.3 | 66 | 89 | 336 |
| 7.7 | 101.6 | 81.3 | 101.6 | 459 |
| 14.5 | 127 | 106.7 | 127 | 536 |
| 22.8 | 178 | 150 | 178 | 429 |
| 27.2 | 106 | 87 | 106 | 1524 |
图 1 b) 型
| 重量 kg | A mm | B mm | H mm | L mm |
|---|---|---|---|---|
| 2 | 72 | 52 | 52 | 350 |
| 4 | 95 | 75 | 75 | 350 |
| 8 | 95 | 75 | 75 | 700 |
| 11 | 110 | 90 | 88 | 700 |
| 14 | 120 | 100 | 102 | 700 |
| 22 | 150 | 130 | 125 | 700 |
GB/T 17731-2015 表3 D 形镁阳极典型重量和外形尺寸
| 重量 kg | A mm | B mm | C mm | R mm | H mm | I mm | J mm | K mm | L mm |
|---|---|---|---|---|---|---|---|---|---|
| 1.4 | 70 | 48 | 22 | 29 | 76 | 25 | 19 | 148 | 185 |
| 2.3 | 70 | 48 | 22 | 29 | 76 | 25 | 19 | 254 | 305 |
| 4.1 | 70 | 48 | 22 | 29 | 76 | 25 | 19 | 458 | 549 |
| 7.7 | 89 | 48 | 22 | 38 | 95 | 38 | 29 | 546 | 641 |
| 10.0 | 89 | 48 | 22 | 38 | 95 | 38 | 29 | 646 | 832 |
| 14.5 | 140 | 48 | 22 | 62 | 146 | 38 | 29 | 419 | 505 |
| 21.8 | 140 | 48 | 22 | 62 | 146 | 38 | 29 | 546 | 765 |
表中型号为国标推荐规格;其他尺寸、铁脚形式和净重可按图纸定制,供货以订单和技术协议为准。
化学成分与电化学性能
GB/T 17731-2015 表15 镁阳极的化学成分(质量分数,%)
| 牌号 | Mg | Al | Zn | Mn | Fe | Cu | Ni | Si | Ce | Zr | Ca | Be | Ti | 其他元素·单个 | 其他元素·总计 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| AZ63B | 余量 | 5.3~6.7 | 2.5~3.5 | 0.15~0.60 | 0.003 | 0.01 | 0.002 | 0.08 | — | — | — | — | — | — | 0.30 |
| M1C | 余量 | ≤0.01 | — | 0.50~1.3 | 0.01 | 0.01 | 0.001 | 0.05 | — | — | — | — | — | 0.05 | 0.30 |
Fe、Cu、Ni、Si、Ce、Zr、Ca、Be、Ti 及其他元素为杂质元素上限(不大于)。
本页仅列本产品常用型别,全部型别见系列技术资料。
GB/T 17731-2015 表16 镁阳极的电化学性能(土壤介质)
| 牌号 | 开路电位 −V (Cu/CuSO₄) | 闭路电位 −V (Cu/CuSO₄) | 实际电容量 A·h/kg | 电流效率 % |
|---|---|---|---|---|
| AZ63B | 1.57~1.67 | 1.52~1.57 | ≥1210 | ≥55 |
| M1C | 1.77~1.82 | 1.64~1.69 | ≥1100 | ≥50 |
镁阳极在土壤中的电化学性能应符合表 16 的规定;淡水、海水中的电化学性能由供需双方协商确定。
参比电极为饱和硫酸铜电极(Cu/CuSO₄),电位数值为负值。
GB/T 17731-2015 表A.1 土壤中或浸水钢铁结构最小阴极保护电位(V)
| 被保护结构 | 饱和硫酸铜参比电极 | 饱和甘汞参比电极 | 氯化银参比电极 |
|---|---|---|---|
| 钢铁(土壤或淡水) | −0.85 | −0.778 | −0.75 |
| 钢铁(硫酸盐还原菌) | −0.95 | −0.878 | −0.85 |
选型与安装
选型要点
- 按设计阳极规格和牌号选择,并注明电缆型号与长度。
- 需要填包料时可升级为套装阳极。
需要选型计算时,请提供保护对象、介质电阻率、涂层状况和设计年限,我们出具计算书。
安装要点
- 埋地阳极装入填包料袋(石膏粉 75%、膨润土 20%、无水硫酸钠 5%),埋设在管道一侧 3~5 m、深度与管底相当且低洼潮湿的位置,回填前用水浸透填包料。
- 电缆与钢芯采用铝热焊或压接,接头用环氧或热缩套密封;管道侧用铝热焊连接并修补防腐层。
- 避免与钢结构撞击;套装阳极不得拖拽电缆。
质量与供货
每批由同炉熔炼的合金组成,批重不限;出厂前每批进行化学成分、电化学性能、表面质量、外形尺寸和重量、同心度(圆棒状挤压阳极)、弯曲度(圆棒状阳极)检查,接触电阻由供方定期检测或抽检。
随货文件与标志
- 阳极上标志或标签:供方检印、供方名称与商标、牌号、生产方法、规格(含精度)、批号。
- 每批附质量证明书:供方信息、产品名称、牌号、规格、生产方法、批号、净重和件数、各项检验结果、生产日期、本标准编号。
- 运输、贮存防止雨淋受潮,不得沾染油污、油漆,不接触酸、碱、盐。
华宇镁业按国标组织出厂检验并出具质量证明书;需方要求按批检测接触电阻或提供第三方检测报告时,请在合同中注明。
展开国标条文:型号标记、检验项目与抽样、质量要求
本产品执行 GB/T 17731-2015《镁合金牺牲阳极》(2015-09-11 发布,2016-04-01 实施,代替 GB/T 17731-2009)。适用于在土壤、淡水及海水等介质中工作的金属(主要是钢质)设施采用阴极保护用的铸造、挤压方法生产的镁阳极。
牌号与代号:AZ63B(铸造、挤压);AZ31B(挤压);M1C(铸造、挤压(高电位))。生产方法代号:C 铸造、E 挤压;形状代号:S 梯形、D D 形、B 棒状(圆棒、矩形棒)。
型号表示:生产方法代号 — 牌号 — 重量(铸造,kg)或直径(挤压,mm) — 形状代号,GB/T 17731—2015。示例:C—AZ63B—10—S,GB/T 17731—2015:铸造 AZ63B 合金、10 kg 梯形镁阳极;E—AZ31B—20—B,GB/T 17731—2015:挤压 AZ31B 合金、直径 20 mm 的圆棒状镁阳极。
本产品常用型别 / 牌号:AZ63B、M1C;其他型别按项目规格书供货。
GB/T 17731-2015 表17 取样规定
| 检验项目 | 取样规定 |
|---|---|
| 外形尺寸和重量 | 每批任取 5 支(挤压镁阳极任取 5 段,每段 2 m) |
| 同心度、弯曲度 | 每批任取该批总支数的 0.1%,但不少于 3 支(圆棒状阳极) |
| 化学成分 | 生产方可在熔融状态取样;仲裁取样每批任取 1 支(挤压取 2 m,圆棒状铸造取 5 支),钻孔法取样避开钢芯、不少于 5 点,取样量不少于 100 g |
| 电化学性能 | 每批任取 1 支(挤压镁阳极任取 2 m,圆棒状铸造镁阳极任取 5 支) |
| 接触电阻 | 每批任取 1 支(挤压镁阳极任取 2 m) |
| 表面质量 | 逐支进行或逐盘进行 |
组批与抽样:每批由同炉熔炼的合金组成,批重不限;出厂前每批进行化学成分、电化学性能、表面质量、外形尺寸和重量、同心度(圆棒状挤压阳极)、弯曲度(圆棒状阳极)检查,接触电阻由供方定期检测或抽检。
质量要求
- 铸造镁阳极表面不应存在毛刺、裂纹、气孔、夹杂物等影响使用的缺陷。
- 挤压镁阳极表面清洁,允许有不影响使用的压伤、碰伤、压坑、气泡、气孔、擦伤和划伤,缺陷深度不超过直径的允许负偏差;每米长度允许不超过 3 个直径 ≤1 mm 的氧化夹杂、不超过 2 个直径 ≤2 mm 的气泡。
- 铸造镁阳极钢芯材质符合 GB/T 912 或 GB 1499.1;挤压阳极钢芯材质由供需双方协商。
- 铸造镁阳极钢芯表面镀锌,呈银白色无斑痕;挤压镁阳极钢芯不需镀锌。
- 基体与钢芯之间不应有松动,接触电阻小于 0.001 Ω;钢芯规格及形状由供需双方协商。
常见问题
焊线阳极和套装阳极有什么区别?
焊线阳极只在工厂完成电缆连接和接头密封,不含填包料;套装阳极在此基础上把填包料一起装入棉布袋并外包编织袋。需要填包料时可改选套装,或现场另配。
电缆和接头怎么约定?
电缆截面常用 10 mm² 或 16 mm²,长度按订单。询价时注明电缆型号、长度和出线方式,并约定接头部位的电气连续性、绝缘密封和拉力检查要求。
运输和安装要注意什么?
避免与钢结构撞击,不要用电缆吊装或拖拽阳极,按安装文件保护出线位置。管道侧用铝热焊连接并修补防腐层,宜经测试桩接线,便于测量输出电流。
询价需要提供哪些信息?
请提供阳极型号(形状、牌号、重量)、电缆型号和长度、接头图与密封要求、是否另配填包料、数量。交期和价格按规格、数量和检验要求确认。