产品概述
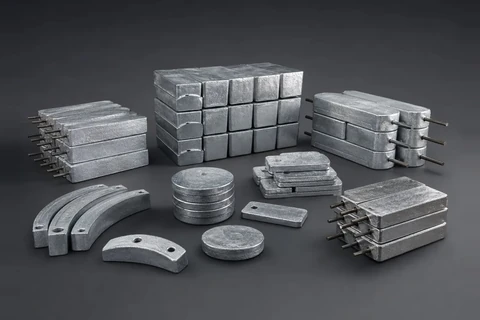
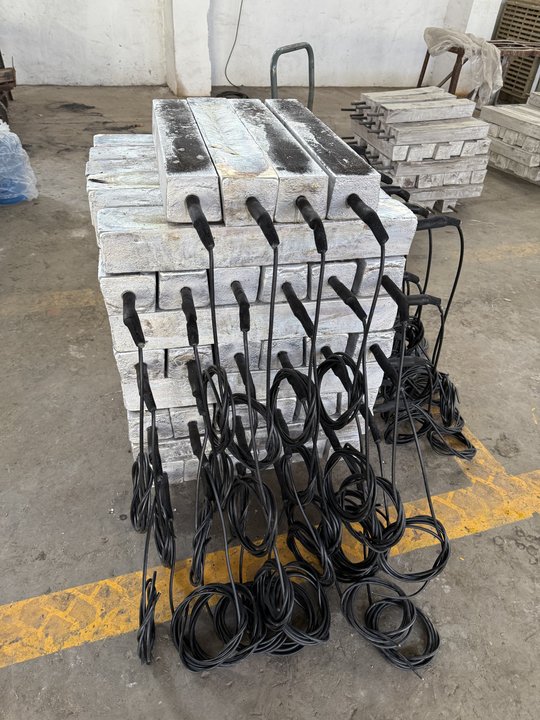
平贴式锌阳极对应 GB/T 4950-2021 船体用单铁脚焊接式锌阳极:扁钢铁脚沿长度方向贯穿阳极体,外露段与阳极底面平齐,两端直接焊接,阳极贴合结构表面安装,突出高度小。船体用 10 个规格,长 180~800 mm、净重 3.3~45.4 kg。非工作面应平整,宜均匀涂刷有机涂料或加装绝缘层。
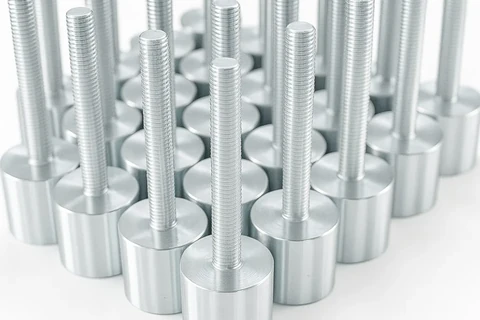
页面同时列出液舱用单铁脚焊接式(扁钢铁脚)4 个规格,净重 7.3~53.5 kg,其铁脚外露段弯成安装脚,按舱内安装图选用。需要螺栓固定、不动火更换的位置见螺栓锌阳极,舵叶和曲面部位可选双铁脚锌阳极。常用 Ⅰ 型,对镉有限制的项目选 Ⅲ 型高纯锌。
产品特点
- 阳极底面贴合结构表面
- 扁钢铁脚两端外露焊接
- 适合限制突出高度的部位
- 非工作面宜涂有机涂料或绝缘层
适用范围
- 船体外板
- 压载舱、液舱
- 海水管系和水箱
结构与钢芯
- 扁钢铁脚贯穿阳极体,两端外露;液舱用型号铁脚弯成安装脚。
规格参数
执行 GB/T 4950-2021《锌合金牺牲阳极》,常用型别 Ⅰ型、Ⅲ型。
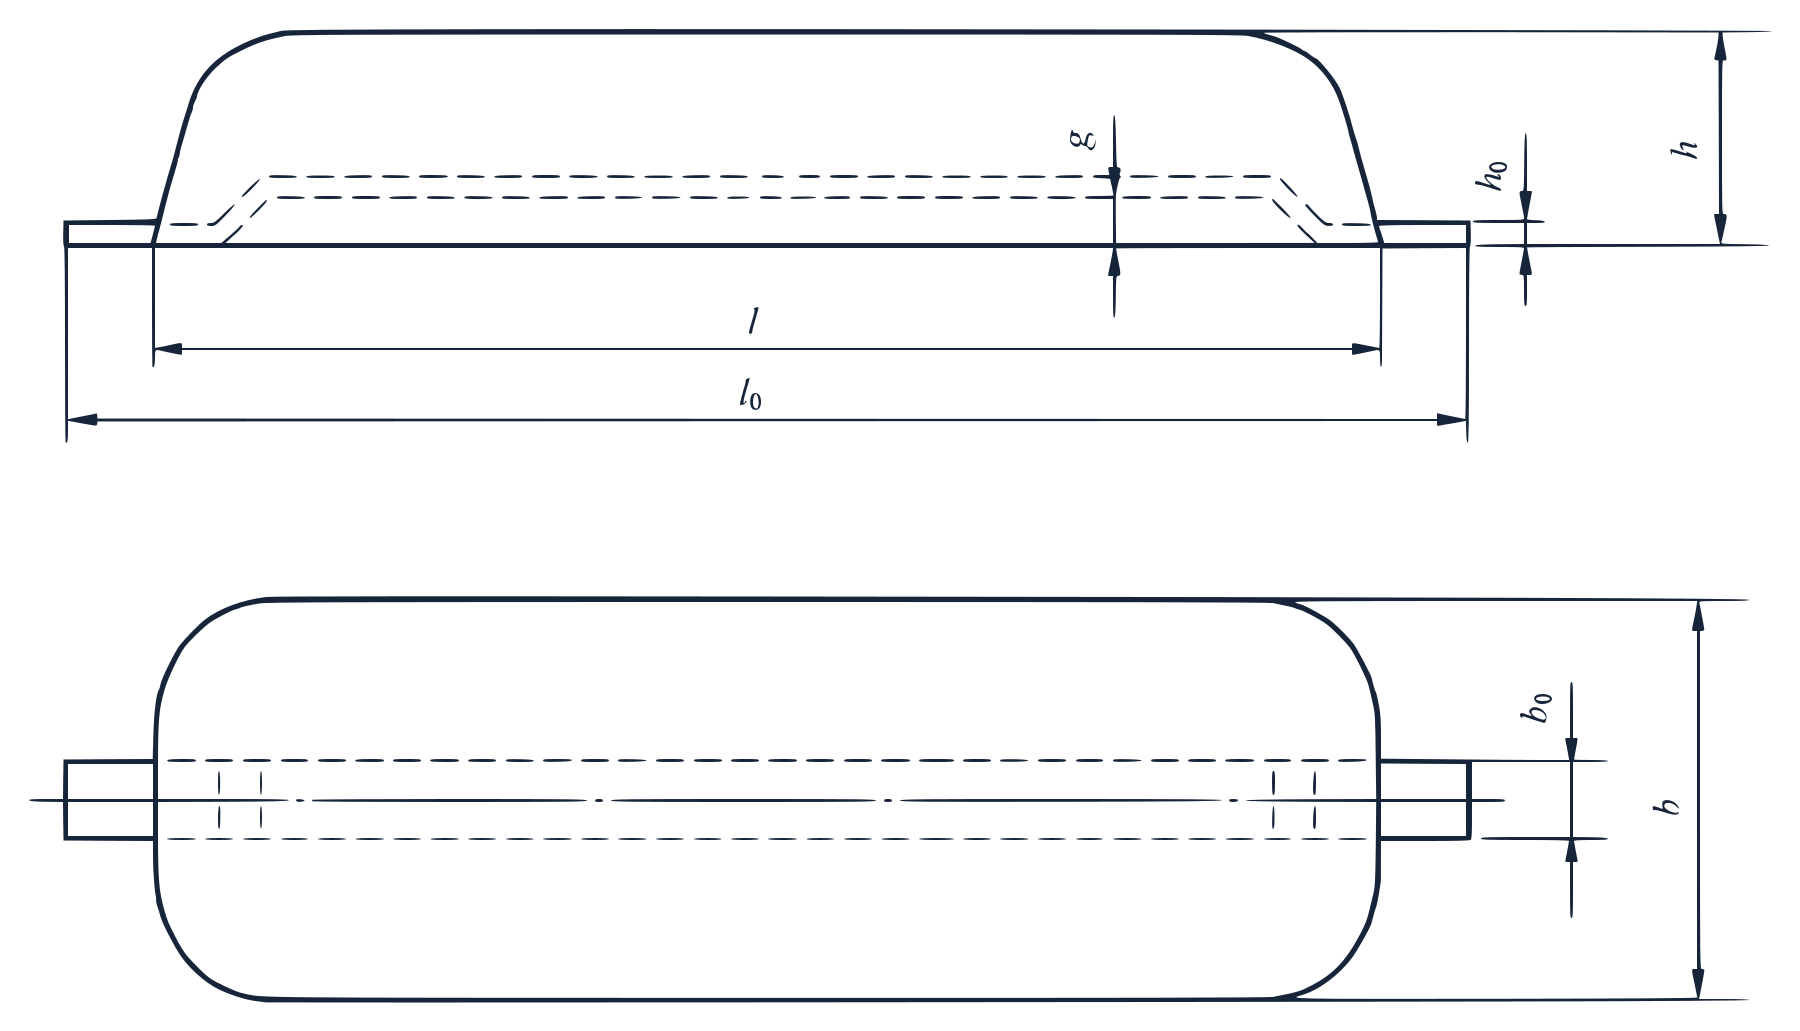
1 阳极体;2 扁钢铁脚
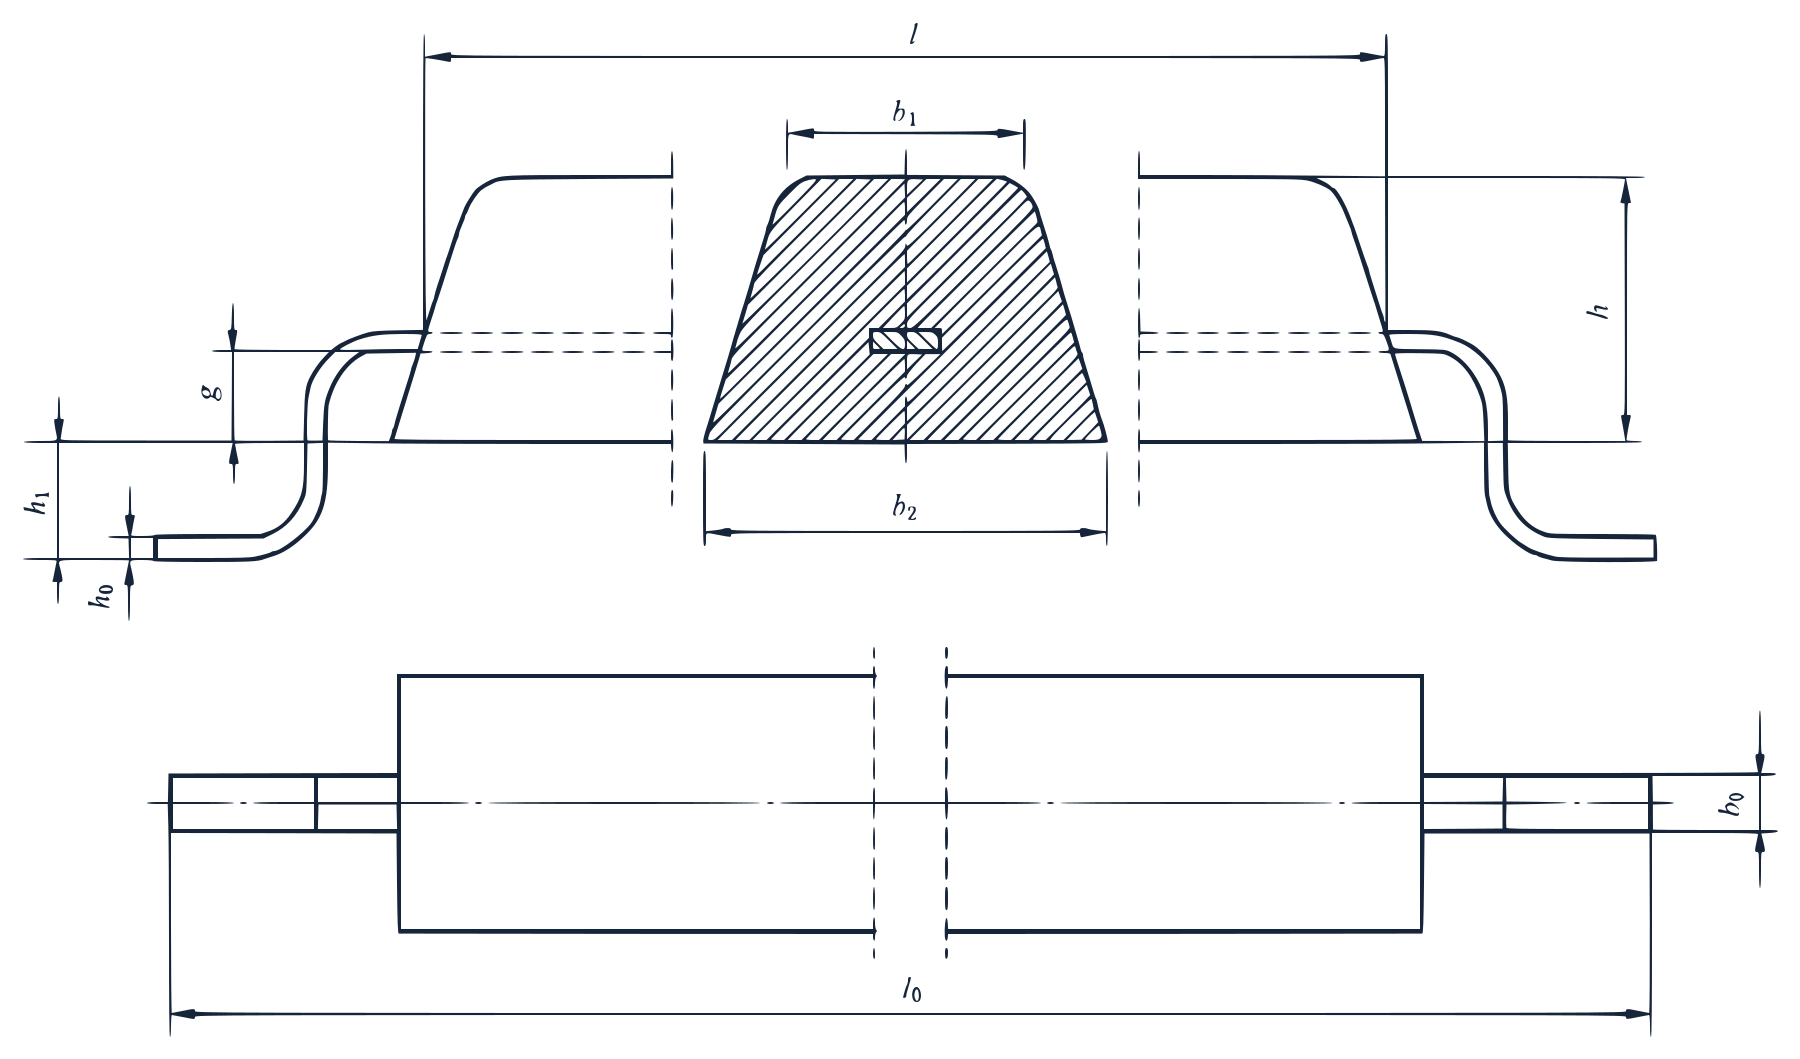
1 阳极体;2 扁钢铁脚
GB/T 4950-2021 表2 船体用单铁脚焊接式锌阳极
| 型号 | 规格 mm | 净重 kg | 毛重 kg |
|---|---|---|---|
| ZxHS-1 | 800×140×60 | 45.4 | 47.0 |
| ZxHS-2 | 800×140×50 | 37.4 | 39.0 |
| ZxHS-3 | 800×140×40 | 29.5 | 31.0 |
| ZxHS-4 | 600×120×50 | 24.0 | 25.0 |
| ZxHS-5 | 400×120×50 | 15.3 | 16.0 |
| ZxHS-6 | 500×100×40 | 12.7 | 13.6 |
| ZxHS-7 | 400×100×40 | 10.6 | 11.0 |
| ZxHS-8 | 300×100×40 | 7.2 | 7.5 |
| ZxHS-9 | 250×100×40 | 6.2 | 6.5 |
| ZxHS-10 | 180×70×40 | 3.3 | 3.5 |
型号中的 x 为化学成分代号 1、2、3。 铁脚尺寸见 GB/T 4950-2021 表2。
GB/T 4950-2021 表5 液舱用单铁脚焊接式锌阳极(扁钢铁脚)
| 型号 | 规格 mm | 净重 kg | 毛重 kg |
|---|---|---|---|
| ZxTS-1 | 500×(115+135)×130 | 53.5 | 56.0 |
| ZxTS-2 | 500×(110+130)×120 | 48.0 | 50.0 |
| ZxTS-3 | 250×(85+100)×85 | 12.8 | 13.0 |
| ZxTS-4 | 200×(70+90)×70 | 7.3 | 7.5 |
型号中的 x 为化学成分代号 1、2、3。 铁脚尺寸见 GB/T 4950-2021 表5。
表中型号为国标推荐规格;其他尺寸、铁脚形式和净重可按图纸定制,供货以订单和技术协议为准。
化学成分与电化学性能
GB/T 4950-2021 表16 化学成分(质量分数,%)
| 种类 | Al | Cd | Pb | Cu | Fe | 其他 | Zn |
|---|---|---|---|---|---|---|---|
| Ⅰ型 | 0.3~0.6 | 0.05~0.12 | ≤0.006 | ≤0.005 | ≤0.005 | Si ≤0.125 | 余量 |
| Ⅲ型 | ≤0.005 | ≤0.003 | ≤0.003 | ≤0.002 | ≤0.0014 | ≤0.005 | 余量 |
Pb、Cu、Fe、其他为杂质元素上限。
本页仅列本产品常用型别,全部型别见系列技术资料。
GB/T 4950-2021 表17 电化学性能
| 种类 | 介质 | 开路电位 V | 工作电位 V | 实际电容量 A·h/kg | 电流效率 % | 消耗率 kg/(A·a) | 溶解性能 |
|---|---|---|---|---|---|---|---|
| Ⅰ型、Ⅱ型 | 海水 | ≤−1.05 | ≤−1.00 | ≥780 | ≥95 | ≤11.23 | 表面溶解均匀,腐蚀产物容易脱落 |
| Ⅰ型、Ⅱ型 | 土壤 | ≤−1.05 | ≤−1.03 | ≥530 | ≥65 | ≤16.53 | 表面溶解均匀,腐蚀产物容易脱落 |
| Ⅰ型、Ⅱ型 | 海泥 | ≤−1.05 | ≤−0.99 | ≥750 | ≥90 | ≤11.68 | 表面溶解均匀,腐蚀产物容易脱落 |
| Ⅲ型 | 海水 | ≤−1.05 | ≤−1.00 | ≥760 | ≥92 | ≤11.53 | 表面溶解均匀,腐蚀产物容易脱落 |
参比电极为饱和甘汞电极。
海水介质采用人造海水或天然海水;土壤介质采用潮湿土壤,且阳极周围添加填充料;海泥采用天然海泥或模拟电解液;介质温度为常温。
工作电流密度:海水和海泥介质中取 1 mA/cm²,土壤介质中为 0.03 mA/cm²。
选型与安装
选型要点
- 外板选 ZxHS-1~10(净重 3.3~45.4 kg),液舱选 ZxTS-1~4。
需要选型计算时,请提供保护对象、介质电阻率、涂层状况和设计年限,我们出具计算书。
安装要点
- 焊接式铁脚安装前清理铁脚表面(出厂已镀锌或喷砂至 Sa2),满焊后补涂焊缝区域;阳极工作面不得涂漆。
- 阳极均匀布置,避开涂层完好且无需保护的区域;与结构保持设计间距。
- 搬运避免撞击和铁脚变形,锌阳极重量大,吊装注意铁脚受力。
质量与供货
按 GB/T 4950-2021 逐批出厂检验化学成分、表面质量、重量和尺寸;电化学性能、接触电阻为可选项目,需要时在合同中注明。
随货文件与标志
- 阳极背面打印标志,至少包含阳极型号和生产批号;宜在工作面浇铸或打印生产者标志。
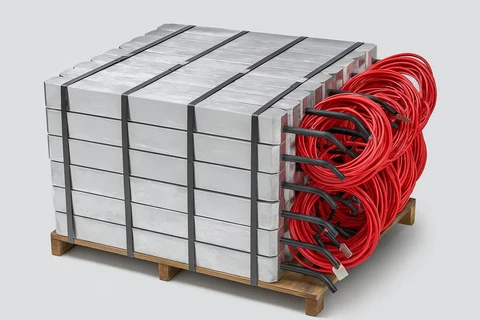
- 托盘打捆或木箱包装并用打包带加固;箱内附质量证明书和装箱清单,注明供方名称、产品名称和规格型号、批号、重量和件数、分析检验结果、出厂日期、本文件编号。
- 运输不应沾污,宜贮存在干燥的室内库房。
华宇镁业相关批次锌合金牺牲阳极取得 CCS 船用产品证书;出厂检验按国标进行,可按需方要求安排第三方见证检验。
展开国标条文:型号标记、检验项目与抽样、质量要求
本产品执行 GB/T 4950-2021《锌合金牺牲阳极》(2021-08-20 发布,2022-03-01 实施,代替 GB/T 4950-2002、GB/T 4951-2007)。适用于电阻率小于 15 Ω·m 的介质(包括海水、海泥、土壤等)中钢结构阴极保护用锌阳极的设计、制造、检验、贮存等,包括船舶、港工设施、海洋工程、埋地金属管道、储罐、海水冷却水系统等。
化学成分代号:1 为 Ⅰ型 锌-铝-镉阳极、2 为 Ⅱ型 锌-铝-镉阳极、3 为 Ⅲ型 高纯锌阳极。Ⅰ型、Ⅱ型含镉元素,使用前应征求需方许可;Ⅰ型、Ⅱ型锌阳极适用环境温度不超过 50 ℃。
用途代号:H 船体用、T 液舱用、I 港工和海洋工程设施用、E 海水冷却水系统用、C 储罐用、P 埋地管线用;结构型式代号:S 单铁脚焊接式、D 双铁脚焊接式、L 螺栓连接式、Y 圆盘状、R 带状。
型号表示:Z + 化学成分代号 + 用途代号 + 结构型式代号 - 规格代号。示例:Z1HS-1:Ⅰ型锌-铝-镉阳极,船体用(H),单铁脚焊接式(S),规格代号 1。
本产品常用型别 / 牌号:Ⅰ型、Ⅲ型;其他型别按项目规格书供货。
GB/T 4950-2021 表18 检验项目
| 序号 | 检验项目 | 要求 | 试验方法 | 型式检验 | 出厂检验 |
|---|---|---|---|---|---|
| 1 | 原材料 | 6.1 | 7.1 | ● | — |
| 2 | 化学成分 | 6.2 | 附录 A | ● | ● |
| 3 | 电化学性能 | 6.3 | 7.3 | ● | ○ |
| 4 | 表面质量 | 6.4 | 7.4 | ● | ● |
| 5 | 接触电阻 | 6.6 | 附录 B | ● | ○ |
| 6 | 重量和尺寸 | 6.7 | 7.6 | ● | ● |
● 为必检项目,○ 为可选项目,— 为不检项目。
组批与抽样:采用同一批号原材料、同一工艺生产线所生产的锌阳极为一批;每批产品出厂前均应进行出厂检验,并提供产品质量证书。
- 化学成分:每批于炉前或产品上分别取 3 个试样(每个 ≥20 g),取样部位避开铁芯和浇铸口。
- 重量和尺寸:同批同规格型号中随机任取 10 个测定。
- 表面质量:逐个检验。
- 电化学性能:每次试验至少 3 个试样,可炉前单独浇铸或从产品切割。
- 接触电阻:每 5 批随机任取 3 个测量。
质量要求
- 锌锭纯度不低于 GB/T 470-2008 中 Zn99.99;铝锭宜采用 GB/T 1196-2017 中 Al99.70;镉锭宜采用 YS/T 72-2014 中 Cd99.99。
- 工作面可为铸造面,应保持干净,不沾油漆和油污;无氧化渣、毛刺、飞边、裂纹等缺陷。
- 工作面允许铸造缩孔不超过 2 个,孔径不大于 10 mm,最大深度不超过 10 mm 且不超过阳极厚度的 10%。
- 非工作面应平整,宜均匀涂刷有机涂料或加装其他绝缘层。
- 钢筋铁脚采用带肋钢筋(GB/T 1499.2);板状铁脚采用碳素结构钢(GB/T 700)。
- 铁脚表面清洁无锈,经镀锌(CB/T 3764)或喷砂处理(GB/T 8923.1-2011 中 Sa2)。
- 阳极体与铁脚之间的接触电阻不大于 0.001 Ω。
- 每块锌阳极允许毛重偏差 ±3%,每批次总重量不出现负偏差;带状锌阳极每米允许毛重偏差 ±5%,每卷总重量不出现负偏差。
常见问题
平贴式阳极背面需要处理吗?
国标要求非工作面平整,宜均匀涂刷有机涂料或加装其他绝缘层,减少背面无效消耗;工作面保持清洁,不得沾油漆和油污。背面是否绝缘按设计确认。
平贴式和双铁脚阳极怎么选?
平贴式为单铁脚结构,长 180~800 mm、单支净重 3.3~45.4 kg,适合平直外板;双铁脚阳极长 300 mm,贴合曲面,适合舵叶和小面积部位。按安装位置和设计图纸确定。
安装时要注意什么?
焊接前清理铁脚表面(出厂已镀锌或喷砂至 Sa2),满焊后补涂焊缝区域;阳极工作面不得涂漆。阳极均匀布置,与结构保持设计间距,搬运时避免撞击和铁脚变形。
询价需要提供哪些信息?
请提供外形和背面安装图、允许突出高度、化学成分型别、单支净重、介质与流速条件和数量。交期和价格按规格、数量和检验要求确认。