产品概述
铝热焊模具是铝热焊接的成型工具,用石墨制作,决定焊接熔腔和焊点外形,按电缆截面和被焊件形状(管道曲面、平板、电缆对接)定型,用于阴极保护系统安装中铜芯电缆与钢结构的焊接,以及铜芯电缆之间的连接。模具与焊剂、模夹、打火枪配套使用,型号须与焊剂牌号对应;模夹用于开合模具,其松紧会影响焊接效果。
与一次性消耗的焊剂不同,模具可重复使用,使用寿命一般可达 50~100 次,实际次数取决于模具状态和操作条件。石墨较脆,不能抛甩或受强力冲击,不可把超出模具尺寸的焊接物强行放入,也不要用坚硬工具清渣。每次开工前用喷灯或烘干箱烘干模具驱除水气,用后以软毛刷清洁,并检查接触面密合,防止铜液渗出。
产品特点
- 石墨材质成型模具
- 按电缆截面与焊点形式选择
- 与焊剂、模夹配套
- 补购可按原型号或照片核对
适用范围
- 电缆与管道焊接
- 电缆与钢板、钢结构焊接
- 电缆对接
执行与参考标准
- GB/T 21448-2017 埋地钢质管道阴极保护技术规范
- SY/T 0036-2016 埋地钢质管道强制电流阴极保护设计规范
技术参数
铝热焊剂:
| 序号 | 名称 | 规格(克) | 型号 |
|---|---|---|---|
| 1 | 铝热焊剂 | 10 | HL-10 |
| 2 | 铝热焊剂 | 15 | HL-15 |
| 3 | 铝热焊剂 | 20 | HL-20 |
| 4 | 铝热焊剂 | 30 | HL-30 |
管道阴极保护电缆铝热焊产品型号对照表:
| 产品名称 | 规格 | 模具型号 | 焊剂用量(克) | 型号 |
|---|---|---|---|---|
| 铝热焊模具 | 6mm2 电缆单点 | HM-6Y | 12g | HJ-10 |
| 铝热焊模具 | 6mm2 电缆对接 | HM-6D | 12g | HJ-10 |
| 铝热焊模具 | 6mm2 电缆 T 接 | HM-6T | 12g | HJ-10 |
| 配套底模 | DM-6 | |||
| 铝热焊模具 | 10mm2 电缆一点 | HM-10Y | 15g | HJ-15 |
| 铝热焊模具 | 10mm2 电缆对接 | HM-10D | 15g | HJ-15 |
| 铝热焊模具 | 10mm2 电缆 T 接 | HM-10T | 15g | HJ-15 |
| 配套底模 | DM-10 | |||
| 铝热焊模具 | 16mm2 电缆一点 | HM-16Y | 20g | HJ-20 |
| 铝热焊模具 | 16mm2 电缆对接 | HM-16D | 20g | HJ-20 |
| 铝热焊模具 | 16mm2 电缆 T 接 | HM-16T | 20g | HJ-20 |
| 配套底模 | DM-16 | |||
| 铝热焊模具 | 25mm2 电缆一点 | HM-25Y | 25g | HJ-25 |
| 铝热焊模具 | 25mm2 电缆对接 | HM-25D | 25g | HJ-25 |
| 铝热焊模具 | 25mm2 电缆 T 接 | HM-25T | 25g | HJ-25 |
| 配套底模 | DM-25 | |||
| 铝热焊模具 | 35mm2 电缆一点 | HM-35Y | 30g | HJ-30 |
| 铝热焊模具 | 35mm2 电缆对接 | HM-35D | 30g | HJ-30 |
| 铝热焊模具 | 35mm2 电缆 T 接 | HM-35T | 30g | HJ-30 |
| 配套底模 | DM-35 | |||
| 铝热焊模具 | 50mm2 电缆一点 | HM-50Y | 45g | HJ-45 |
| 铝热焊模具 | 50mm2 电缆对接 | HM-50D | 45g | HJ-45 |
| 铝热焊模具 | 50mm2 电缆 T 接 | HM-50T | 45g | HJ-45 |
| 配套底模 | DM-50 | |||
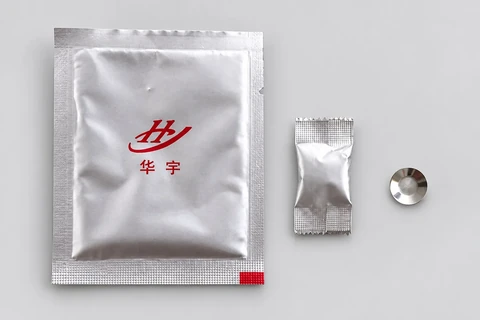
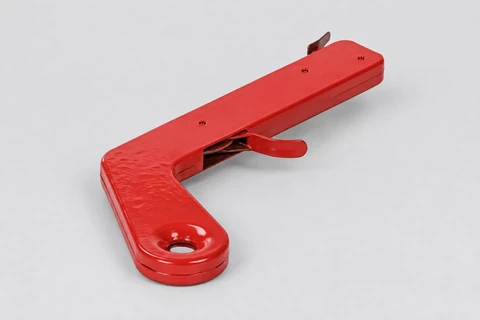
| 辅助用品 | 点火粉 | 对应一点焊接 | 点火枪 | 可用 50 次以上 |
结构与配置
- 模具型号与焊剂规格对照见下表。
配置要点
| 识别方式 | 连接形式与模具编号 |
|---|---|
| 配套项 | 相应焊剂和模夹 |
| 适配尺寸 | 电缆截面与被焊件外形 |
选型与询价
- 按电缆截面、管径或平板形式选模具型号,并与焊剂型号对应。
询价请提供
- 电缆规格
- 被焊件材料及管径
- 连接示意图
- 配套焊剂规格
- 模夹需求与数量
注意事项
- 使用次数由模具状态和操作条件决定,应按操作文件检查磨损及密合。
铝热焊接操作步骤
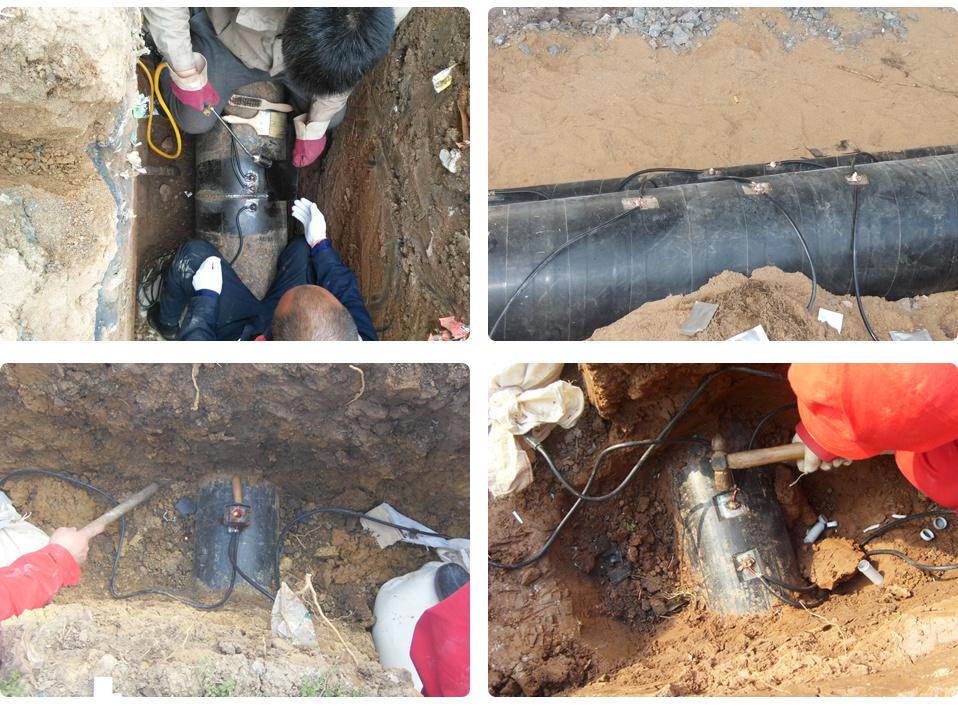
- 除锈:用砂纸或砂轮清除焊接部位约 50 mm×50 mm 区域的锈蚀,要求表面干燥、无油脂。
- 剥线:剥掉电缆的绝缘护层,露出长约 50 mm 的一段铜芯。
- 装模:把模具紧密压在铜芯与钢结构表面,将电缆插入模具底部孔道,取出铜片堵住模具内孔。
- 装焊剂:剪开塑料包,将焊剂倒入模具,用专用木棒(或焊剂瓶)压实。
- 撒点火粉:把点火粉撒在焊剂表面和模盖上。
- 点火:盖好模盖,点燃点火粉,用力压紧模具并注意安全。
- 出模:约 10 秒后提起模具,清除焊渣,焊接完成;用螺丝刀等清除模具内残渣以备下次使用。
注意事项
- 操作环境保持通风良好,周围 5 m 范围内没有易燃易爆物;点火粉不得与其他焊剂和点火粉混放,人员切勿处于模盖正面。
- 如果电缆和管道直径较小,请注意模具的摆放以免铜液外漏。
- 焊剂、模具等产品应干燥、通风、防潮保存,储存温度不高于 50 ℃,远离明火和高温。
质量与供货
- 绝缘接头:按 SY/T 0516 进行绝缘电阻、耐压、水压与气密试验和焊缝无损检测,随附报告。
- 铝热焊剂:防潮包装、牌号标识清晰,焊粉与模具配套试焊合格。
- 填包料:配比与含水率符合要求,包装完整。
- 电气件:电火花间隙动作电压与导通电压、避雷器伏安特性、去耦合器直流隔离与交流导通参数出厂测试。
- 出厂文件:合格证、检验报告、使用说明。
每批产品随附产品合格证、出厂检验记录和装箱清单;需要型式试验报告、第三方检测或按项目 ITP 见证检验时,请在合同中注明。
常见问题
模具能用多少次?
模具使用寿命一般可达 50~100 次,实际次数取决于模具状态和操作条件。使用中应检查磨损和接触面密合度,残渣用软毛刷清除,避免抛甩和强力冲击。
模具型号怎么选?
按电缆截面和被焊件形式(管道及管径、平板或电缆对接)选模具型号,并与焊剂牌号一一对应;不要以通用照片代替模具编号,询价时请附连接示意图。
焊接前模具要做哪些准备?
每次开工前用喷灯或烘干箱烘干模具,驱除水气;检查模具接触面密合度和模夹松紧,防止铜液从缝隙渗漏。电缆和管道直径较小时,注意模具摆放,以免铜液外漏。
询价需要提供哪些信息?
请提供电缆规格、被焊件材料及管径、连接示意图、配套焊剂规格、模夹需求和数量。价格和交期按规格、数量和配置确认。
现场应用